لماذا تتشوّه عبوات PET؟
2026/11/21
تعرّف على أسباب تشوّه عبوات PET نتيجة الضغط والحرارة وظروف التخزين، واكتشف كيف يؤثر تصميم البريفورم وتوزيع سماكة الجدران واختبارات الجودة على مقاومة العبوات وثبات أبعادها.
تؤدي عبوات البولي إيثيلين تيرفثالات (PET) دورًا مهمًا في صناعات تعبئة المشروبات والمنتجات الغذائية، وذلك بفضل وزنها الخفيف وشفافيتها وقابليتها العالية للتشكيل وخصائصها الميكانيكية المناسبة. ومع ذلك، يُعدّ تشوّه العبوات أثناء الإنتاج أو التعبئة أو النقل أو التخزين من التحديات التي قد تواجه الشركات المصنّعة وأقسام مراقبة الجودة.
ومن أبرز هذه المشكلات انبعاج الجدران الجانبية، وتغيّر شكل قاعدة العبوة، وانخفاض ثباتها عند الوقوف، وحدوث تغيّرات في أبعادها نتيجة التعرّض للحرارة. وقد تؤثر هذه العيوب في المظهر الخارجي للعبوة وأدائها الوظيفي.
ولكن لماذا قد تتشوّه عبوة PET بعد خروجها من خط الإنتاج بمظهر سليم تمامًا؟ وهل ترتبط المشكلة دائمًا بجودة المواد الخام، أم أن تصميم البريفورم وظروف عملية النفخ والعوامل البيئية تؤدي أيضًا دورًا في حدوثها؟
للإجابة عن هذه الأسئلة، من الضروري فهم السلوك الميكانيكي والحراري لمادة PET، إلى جانب دراسة تصميم العبوة وظروف استخدامها الفعلية.
ما المقصود بتشوّه عبوات PET وكيف يحدث؟
يشير تشوّه عبوات PET إلى حدوث تغيّر في شكل العبوة الأصلي أو أبعادها نتيجة القوى الميكانيكية أو اختلافات الضغط أو تغيّرات درجة الحرارة أو تداخل هذه العوامل.
وقد يكون هذا التشوّه مؤقتًا أو دائمًا. ففي حالة التشوّه المؤقت، تستطيع العبوة استعادة شكلها الأصلي إلى حد كبير بعد إزالة الحمل المؤثر عليها. أما في حالة التشوّه الدائم، فتتغيّر بنيتها أو هندستها بصورة تمنع عودتها الكاملة إلى شكلها الأول.
فعلى سبيل المثال، قد يؤدي تعرّض العبوة لأحمال زائدة بسبب التكديس غير المناسب إلى تشوّه جدرانها الجانبية أو منطقة الكتف. وفي حالات أخرى، قد يتسبب انخفاض الضغط الداخلي مقارنة بالضغط الجوي المحيط في انبعاج جدران العبوة نحو الداخل.
كذلك، يمكن أن يؤدي التعرّض لدرجات حرارة مرتفعة أو التخزين لفترات طويلة في ظروف غير مناسبة إلى حدوث تغيّرات في أبعاد العبوة.
ومن المهم إدراك أن هذه الأنواع من التشوّه لا تنتج بالضرورة عن السبب نفسه؛ إذ يتطلب التشخيص الدقيق تحديد طبيعة التشوّه والظروف التي حدث فيها.
كيف يؤثر الضغط الداخلي والخارجي على مقاومة عبوات PET؟
يُعدّ فرق الضغط بين داخل العبوة والبيئة المحيطة بها من العوامل الرئيسية التي تؤثر في ثبات أبعاد عبوات PET.
وتعتمد استجابة العبوة للضغط على عدة عوامل، من بينها التصميم الهندسي لجسم العبوة، وسماكة الجدران، وتصميم القاعدة، وخصائص المادة، وظروف التصنيع.
الضغط الداخلي في عبوات المشروبات الغازية
يجب أن تكون عبوات PET المستخدمة للمشروبات الغازية قادرة على تحمّل الضغط الداخلي الناتج عن غاز ثاني أكسيد الكربون المذاب، وذلك ضمن ظروف التشغيل والتخزين المحددة للمنتج.
ويؤدي ارتفاع الضغط الداخلي إلى توليد إجهادات ميكانيكية في جدران العبوة. وإذا لم يكن تصميم العبوة أو توزيع سماكة جدرانها أو خصائصها الميكانيكية مناسبًا للضغط المتوقع، فقد يزداد احتمال حدوث تشوّه غير مرغوب فيه.
وفي هذه التطبيقات، يكتسب التصميم الهندسي لقاعدة العبوة أهمية خاصة. وتُستخدم القواعد متعددة الأرجل أو ذات التصميم البتلي (Petaloid) على نطاق واسع في عبوات المشروبات الغازية، لأنها تساعد على توزيع الإجهادات الناتجة عن الضغط الداخلي.
ومع ذلك، لا يُعدّ شكل القاعدة العامل الوحيد الذي يحدد مقاومة العبوة للضغط؛ إذ ينبغي تقييم الأداء النهائي وفقًا للتصميم الكامل للعبوة وظروف التصنيع ومتطلبات الاختبارات المناسبة.
الضغط السلبي وانبعاج جدران عبوات PET
في بعض الظروف، قد يصبح الضغط داخل العبوة أقل من الضغط الجوي المحيط. وتُعرف هذه الحالة بالضغط الداخلي السلبي أو التفريغ الجزئي، وقد تؤدي إلى انبعاج جدران العبوة نحو الداخل.
ومن الأمثلة الشائعة على هذه الظاهرة المنتجات التي تُعبّأ باستخدام تقنية التعبئة الساخنة (Hot Filling).
فعندما يبرد المنتج بعد التعبئة وإغلاق الغطاء، يمكن أن يؤدي انكماش حجم السائل والتغيّرات في الحيّز العلوي داخل العبوة إلى نشوء ضغط سلبي.
وإذا لم تكن العبوة مصممة لتحمّل فرق الضغط هذا أو استيعابه، فقد تنبعج بعض أجزاء جدرانها نحو الداخل. وتُعرف هذه الظاهرة في صناعة التعبئة والتغليف باسم Paneling.
وللحد من هذه المشكلة، تتضمن بعض عبوات PET المخصصة للتعبئة الساخنة ألواحًا أو مناطق مرنة مصممة للتحكم في تأثير التفريغ الجزئي. وتسمح هذه المناطق بحدوث تشوّه مدروس في أجزاء محددة من العبوة، مما يساعد على الحفاظ على مظهرها العام وأدائها الوظيفي.
وبالتالي، فإن انبعاج الجدران نحو الداخل لا يعني بالضرورة انخفاض جودة المواد الخام، بل قد ينتج عن اختلاف الضغط أو عدم توافق تصميم العبوة مع عملية التعبئة.
كيف تؤدي درجة الحرارة إلى تشوّه عبوات PET؟
تُعدّ درجة الحرارة من العوامل الأساسية المؤثرة في السلوك الميكانيكي لمادة PET. فمثل العديد من البوليمرات، تتأثر خصائص هذه المادة بدرجة الحرارة ومدة تطبيق الأحمال الميكانيكية.
ومع ارتفاع درجة الحرارة، قد تنخفض مقاومة المادة لبعض أنواع التشوّه الميكانيكي، بينما يزداد احتمال حدوث تشوّه تدريجي يعتمد على الزمن.
دور درجة الانتقال الزجاجي لمادة PET
تمتلك مادة PET درجة انتقال زجاجي تُعرف اختصارًا بالرمز Tg.
وبالنسبة إلى مادة PET غير المتبلورة، تقع هذه الدرجة عادةً ضمن نطاق تقريبي يتراوح بين 70 و80 درجة مئوية، مع اختلاف القيمة الدقيقة تبعًا لبنية المادة وظروف القياس وتاريخها الحراري.
ومع اقتراب المادة من هذا النطاق الحراري، تزداد حركة أجزاء من السلاسل البوليمرية، مما قد يؤدي إلى تغيّرات ملحوظة في سلوكها الميكانيكي.
لكن هذا لا يعني أن جميع عبوات PET تحتفظ بثبات أبعادها حتى درجة حرارة محددة، أو أنها تتشوّه عند درجة حرارة واحدة ثابتة.
فالأداء الحراري للعبوة النهائية يعتمد أيضًا على درجة التوجّه الجزيئي، ونسبة التبلور، وظروف التصنيع السابقة، وتصميم العبوة، ومدة التعرّض للحرارة، والأحمال المؤثرة عليها.
ولذلك، لا يمكن تحديد مقاومة العبوة النهائية للحرارة اعتمادًا فقط على درجة الانتقال الزجاجي للمادة الخام.
لماذا لا تناسب عبوات PET التقليدية عمليات التعبئة الساخنة؟
إن عبوات PET المصممة للتعبئة الباردة ليست بالضرورة قادرة على الحفاظ على أبعادها وأدائها المطلوب عند استخدامها في عمليات التعبئة الساخنة.
فعند ارتفاع درجات الحرارة، قد تتعرض البنية الجزيئية الموجّهة، التي تتكون أثناء تصنيع العبوة، إلى الاسترخاء والانكماش. ويمكن أن يؤدي ذلك إلى تغيّر الأبعاد أو انخفاض الثبات الهندسي للعبوة.
وتتطلب تطبيقات التعبئة الساخنة عادةً تصميمات خاصة وعمليات تصنيع توفر مقاومة حرارية أعلى.
ومن هذه العمليات تقنية التثبيت الحراري (Heat Setting)، التي تعتمد على التحكم في الظروف الحرارية أثناء تصنيع العبوة لتحسين ثبات أبعادها وفقًا للتطبيق المستهدف.
ولهذا السبب، يجب أن يستند اختيار عبوات PET للمنتجات مثل عصائر الفاكهة والمشروبات التي تتطلب معالجة حرارية إلى درجة حرارة التعبئة الفعلية، وظروف التبريد، ومتطلبات نظام التعبئة والتغليف.
كيف تؤثر جودة البريفورم PET على مقاومة العبوة وثباتها؟
يُعدّ البريفورم PET منتجًا وسيطًا يُصنّع عادةً بواسطة القولبة بالحقن، ثم يتحول إلى عبوة نهائية من خلال عملية الشد والنفخ.
ولهذا السبب، يمكن أن تؤثر مواصفات البريفورم بصورة كبيرة في جودة العبوة النهائية وسلوكها الميكانيكي.
ويُعدّ وزن البريفورم، وتصميمه الهندسي، وسماكة جدرانه، وخصائص المادة المستخدمة، وانتظام جودة التصنيع من أهم المتغيرات التي يجب اختيارها وفقًا لتصميم العبوة وتطبيقها النهائي.
ومع ذلك، فإن جودة البريفورم وحدها لا تضمن تحقيق الأداء المطلوب؛ إذ تؤدي ظروف عملية الشد والنفخ أيضًا دورًا حاسمًا في البنية النهائية للعبوة وتوزيع المادة داخلها.
توزيع سماكة الجدران أهم من الوزن وحده
يُعدّ توزيع المادة على الأجزاء المختلفة من العبوة أحد أهم عناصر التصميم الهندسي لعبوات PET.
فقد تتمتع عبوتان بالوزن نفسه، لكنهما تُظهران أداءً ميكانيكيًا مختلفًا نتيجة اختلاف توزيع سماكة الجدران.
فعلى سبيل المثال، تتعرض مناطق الكتف والجسم والقاعدة إلى ظروف تحميل مختلفة. وإذا كانت السماكة في إحدى المناطق الحساسة أقل من المستوى المطلوب، فقد تصبح تلك المنطقة نقطة البداية لحدوث التشوّه.
ومن ناحية أخرى، فإن زيادة سماكة جميع أجزاء العبوة ليست بالضرورة الحل الأفضل؛ لأنها قد تؤدي إلى زيادة استهلاك المواد الخام ووزن العبوة دون تحقيق تحسن متناسب في الأداء.
ويتمثل الهدف من التصميم الهندسي في تحقيق توزيع مناسب للمادة وفقًا لهندسة العبوة والأحمال الفعلية المتوقع تعرضها لها.
تأثير إعدادات ماكينة النفخ على مقاومة العبوة
في عملية القولبة بالنفخ والشد (Stretch Blow Molding)، يُسخّن البريفورم تحت ظروف محكومة، ثم يتحول إلى الشكل النهائي للعبوة باستخدام الشد المحوري والهواء المضغوط.
ويمكن أن تؤثر درجة حرارة البريفورم، وتوزيع الحرارة على امتداده، وتسلسل عملية الشد، وضغط النفخ، وظروف القالب في كيفية تشكّل المادة أثناء الإنتاج.
فإذا كان توزيع الحرارة غير مناسب، فقد تتعرض بعض مناطق البريفورم إلى شد مفرط، بينما لا تحصل مناطق أخرى على مقدار الشد الكافي. وقد يؤدي ذلك إلى توزيع غير مناسب لسماكة الجدران في العبوة النهائية.
كذلك، تؤثر عملية الشد ثنائي المحور في التوجّه الجزيئي لمادة PET، وهو عامل مهم في تحديد الخصائص الميكانيكية للعبوة.
ومن ثم، فإن إنتاج عبوة PET تتمتع بمقاومة ميكانيكية موثوقة يتطلب تنسيقًا دقيقًا بين تصميم البريفورم وخصائص المادة وهندسة القالب وإعدادات ماكينة الشد والنفخ.
لماذا تتشوّه بعض عبوات PET أثناء التخزين والنقل؟
قد تؤدي ظروف التخزين والنقل إلى تشوّه عبوات كانت تتمتع بمظهر مناسب عند خروجها من خط الإنتاج.
ويُعدّ التحميل الميكانيكي أثناء التكديس والمناولة من العوامل المهمة في هذه الحالات.
فعندما تُرتّب العبوات داخل مجموعات التعبئة أو على المنصات النقالة، قد ينتقل جزء من وزن الطبقات العلوية إلى العبوات الموجودة في الصفوف السفلية.
ويعتمد مقدار هذا الحمل وتوزيعه على تصميم العبوة وطريقة التغليف وترتيب المنصات ودور عناصر التغليف الداعمة، مثل الصناديق والصواني وأغشية التغليف.
وإذا تجاوز حمل الضغط المحوري قدرة العبوة ونظام التغليف على تحمّله، فقد يحدث انبعاج أو تشوّه أو فقدان للاستقرار الهيكلي.
مقاومة الضغط الرأسي واختبار Top Load
تُعدّ مقاومة الضغط الرأسي (Top Load Resistance) من المؤشرات المهمة المستخدمة لتقييم قدرة العبوة على تحمّل قوى الضغط المطبقة على محورها العمودي.
وفي اختبار Top Load، تتعرض العبوة إلى حمل ضاغط وفقًا لشروط محددة، مع قياس العلاقة بين القوة المطبقة ومقدار التشوّه الناتج.
ويمكن أن يوفر هذا الاختبار معلومات مهمة حول المتانة الهيكلية للعبوة، كما يساعد على المقارنة بين التصميمات المختلفة.
ومع ذلك، تعتمد نتائج الاختبار على حالة العينة وإجراءات الفحص وخصائص العبوة. كما أن مقاومة العبوة الفارغة للضغط لا تعكس بالضرورة أداء العبوة الممتلئة والمغلّفة.
ولهذا السبب، يجب تحديد معايير القبول وفقًا للتطبيق الفعلي للمنتج وظروف الإنتاج ومتطلبات النقل والتوزيع.
تأثير الحرارة ومدة التخزين
قد يختلف السلوك الميكانيكي لمادة PET في البيئات الحارة مقارنة بأدائها في درجات الحرارة المعتدلة.
وعندما تتعرض العبوة في الوقت نفسه إلى درجات حرارة مرتفعة وأحمال ميكانيكية، فقد يزداد احتمال حدوث تشوّه تدريجي.
ويرتبط هذا السلوك بالخصائص الميكانيكية للبوليمرات المعتمدة على الزمن، ومن بينها ظاهرة الزحف (Creep).
ويشير الزحف إلى التشوّه التدريجي للمادة عند تعرضها لحمل ثابت خلال فترة زمنية معينة.
وبالتالي، قد تُظهر العبوة مقاومة جيدة في اختبار ميكانيكي قصير المدة، لكنها تتصرف بصورة مختلفة خلال التخزين الطويل تحت ظروف تحميل غير مناسبة.
ولهذا، فإن التحكم في درجة حرارة المستودعات، وتقليل التعرض غير الضروري لمصادر الحرارة، والالتزام بمتطلبات التكديس المناسبة، يمكن أن يساعد على الحفاظ على ثبات العبوات.
هل يؤدي تخفيف وزن عبوات PET إلى زيادة احتمال تشوّهها؟
يُعدّ تخفيف الوزن (Lightweighting) من الاتجاهات المهمة في صناعة تعبئة PET، ويهدف إلى تقليل استهلاك المواد الخام وتحسين كفاءة وزن العبوة.
لكن تقليل الوزن دون تقييم هندسي مناسب قد يؤثر سلبًا في الأداء الميكانيكي.
فإذا انخفض وزن العبوة دون تعديل تصميمها الهندسي وتوزيع سماكة جدرانها، فقد تنخفض قدرتها على تحمّل الأحمال الضاغطة أو فروق الضغط.
وفي المقابل، فإن تخفيف الوزن القائم على أسس هندسية سليمة لا يعني بالضرورة إنتاج عبوة أقل مقاومة.
فمن خلال تحسين هندسة العبوة، وتعزيز المناطق الحساسة، والتحكم في توزيع المادة، وضبط ظروف عملية الشد والنفخ بدقة، يمكن في بعض التطبيقات تقليل وزن العبوة مع الحفاظ على متطلبات الأداء المحددة.
ولذلك، لا ينبغي قياس نجاح عملية تخفيف الوزن بكمية المواد التي جرى توفيرها فقط، بل يجب أيضًا التأكد من استمرار العبوة في أداء وظائفها تحت ظروف الاستخدام الفعلية.
كيف تُقيّم مقاومة عبوات PET للتشوّه؟
ينبغي تقييم أداء عبوات PET وفقًا لنوع المنتج وظروف التعبئة والتخزين والنقل.
ولا يمكن لاختبار واحد أن يحدد جميع الخصائص الميكانيكية والحرارية للعبوة بشكل كامل. ولهذا السبب، تعتمد أنظمة مراقبة الجودة المتخصصة على مجموعة من الاختبارات والقياسات الهندسية.
اختبار مقاومة الضغط المحوري
يُستخدم اختبار Top Load لتقييم سلوك العبوة عند تعرضها لقوى ضغط محورية.
وخلال الاختبار، تُسجّل القوة المطبقة ومقدار التشوّه الناتج، بهدف تقييم الاستجابة الهيكلية للعبوة في ظروف محددة.
ويُعدّ المعيار ASTM D2659 أحد المراجع ذات الصلة بتقييم خصائص مقاومة الضغط المحوري للعبوات المصنوعة من اللدائن الحرارية بطريقة النفخ.
ويجب أن تتناسب طريقة الاختبار وحالة العبوة، سواء كانت ممتلئة أو فارغة، ومعايير القبول مع التطبيق النهائي للمنتج.
اختبار مقاومة الضغط الداخلي
تكتسب اختبارات مقاومة الضغط الداخلي أهمية خاصة بالنسبة إلى العبوات المصممة للمشروبات الغازية.
وقد تشمل هذه الاختبارات قياس التغيّرات في الأبعاد، ومراقبة سلوك العبوة تحت الضغط، وتحديد ضغط الانفجار عند الحاجة، وذلك ضمن ظروف اختبار محكومة.
ولا توجد قيمة واحدة للضغط المقبول يمكن تطبيقها على جميع عبوات PET.
إذ يجب تحديد مقاومة الضغط المطلوبة وفقًا لنوع المشروب ودرجة حرارة المنتج وتصميم العبوة والمواصفات الفنية ذات الصلة.
اختبار الثبات الحراري وثبات الأبعاد
تهدف هذه الاختبارات إلى تقييم التغيّرات التي قد تحدث في أبعاد العبوة أو حجمها بعد تعرضها لظروف حرارية محددة.
ويتمثل الهدف الأساسي في معرفة قدرة العبوة على الحفاظ على هندستها وأدائها المتوقع عند تعرضها لدرجات حرارة مرتبطة باستخدامها الفعلي.
ويجب تحديد درجات حرارة الاختبار ومدد التعرض وفقًا لمتطلبات المنتج، لأن العبوات المصممة للتعبئة الباردة تختلف في متطلبات أدائها عن العبوات المخصصة للتعبئة الساخنة.
قياس سماكة الجدران وفحص الأبعاد الهندسية
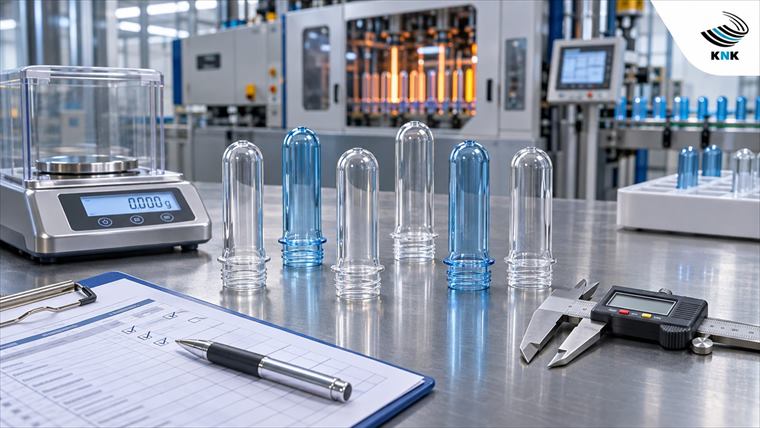
يوفر قياس سماكة الجدران عند نقاط محددة من العبوة معلومات مهمة حول توزيع المادة وجودة عملية الشد والنفخ.
كما يساعد فحص الأبعاد وشكل القاعدة والثبات عند الوقوف ومطابقة هندسة العبوة للتصميم المعتمد على اكتشاف المشكلات الهيكلية المحتملة.
ويتيح الجمع بين هذه القياسات ونتائج الاختبارات الميكانيكية الحصول على تقييم أكثر شمولًا لأداء العبوة.
كيف يمكن تحديد السبب الحقيقي لتشوّه عبوات PET؟
تبدأ عملية التشخيص الفعالة بتحديد المرحلة التي يحدث فيها التشوّه، سواء أثناء التصنيع أو بعد التعبئة أو خلال التخزين والنقل.
فإذا ظهرت العبوة بشكل غير سليم مباشرة بعد عملية الشد والنفخ، ينبغي فحص توزيع الحرارة وسماكة الجدران وهندسة البريفورم وظروف القالب.
أما إذا حدث انبعاج نحو الداخل بعد التعبئة وإغلاق الغطاء، فيجب التركيز على تغيّرات الضغط الداخلي وظروف التعبئة ودرجة حرارة المنتج وسلوكه أثناء التبريد.
وإذا ظهر التشوّه خلال النقل أو التخزين، تصبح عوامل مثل الأحمال الميكانيكية وطريقة ترتيب المنصات ودرجة الحرارة ومدة التخزين ومقاومة العبوة الهيكلية أكثر أهمية.
وفي جميع هذه الحالات، يمكن أن تساعد مقارنة العينات المعيبة بالعينات السليمة، إلى جانب مراجعة بيانات الإنتاج المسجلة، على تحديد السبب الأساسي للمشكلة بدقة أكبر.
ولا يُنصح بالاعتماد على المظهر الخارجي وحده في التشخيص، لأن أشكال التشوّه المتشابهة قد تنتج عن آليات وأسباب مختلفة.
أهمية اختيار البريفورم PET المناسب للحد من تشوّه العبوات
يُعدّ اختيار البريفورم PET المناسب من القرارات التي يمكن أن تؤثر بصورة كبيرة في أداء العبوة النهائية.
فإذا لم تتوافق مواصفات البريفورم من حيث الوزن والهندسة وخصائص المادة وانتظام جودة التصنيع مع المتطلبات الفعلية للعبوة، فقد يصبح الوصول إلى توزيع السماكة والخصائص الميكانيكية المطلوبة أكثر صعوبة.
ولهذا السبب، لا ينبغي أن يعتمد اختيار البريفورم فقط على الوزن أو قطر العنق.
بل يجب مراعاة نوع المنتج وحجم العبوة وتصميم القالب ومواصفات ماكينة الشد والنفخ وظروف التعبئة ومتطلبات المقاومة الميكانيكية.
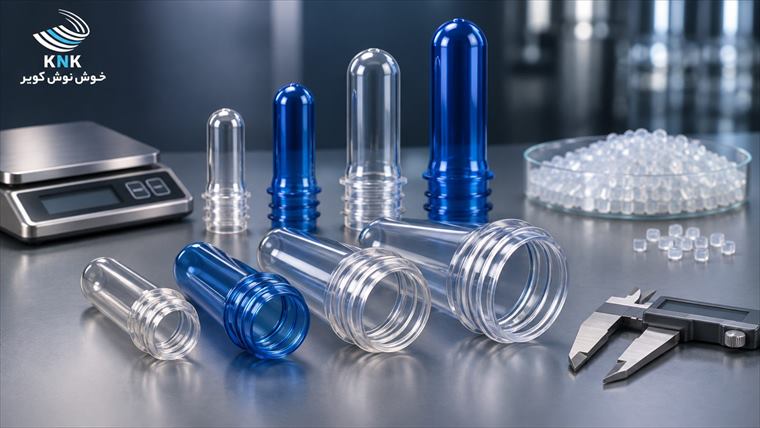
في شركة خوش نوش كوير (Khosh Noosh Kavir – KNK)، يُعدّ إنتاج بريفورم PET بمقاسات مختلفة لأعناق العبوات، إلى جانب تصنيع أنواع متعددة من عبوات PET، جزءًا من الأنشطة المتخصصة للشركة في قطاع التعبئة والتغليف.
ويُعدّ ضمان توافق مواصفات البريفورم مع التطبيق النهائي من المبادئ المهمة عند اختيار المنتجات المناسبة لخطوط إنتاج المشروبات والصناعات الغذائية.
وفي النهاية، يمكن أن يوفر اختبار عينات البريفورم في ظروف الإنتاج الفعلية معلومات قيّمة حول مدى توافقها مع عملية الشد والنفخ وأداء العبوة النهائية.
الخلاصة: مقاومة عبوات PET تعتمد على التكامل بين التصميم والتصنيع
لا ينتج تشوّه عبوات PET دائمًا عن انخفاض جودة المواد الخام أو عدم كفاية وزن العبوة.
فقد يحدث نتيجة اختلاف الضغط الداخلي والخارجي، أو التعرض للحرارة، أو الأحمال الميكانيكية، أو التصميم الهندسي للعبوة، أو التوزيع غير المناسب لسماكة الجدران، أو إعدادات عملية التصنيع.
وفي صناعة عبوات PET، يمكن تحقيق جودة أكثر استقرارًا عندما يجري تقييم اختيار البريفورم وتصميم العبوة وظروف عملية الشد والنفخ ومتطلبات الاستخدام النهائي بوصفها منظومة متكاملة.
كما تؤدي الاختبارات المناسبة وظروف التخزين والنقل الخاضعة للرقابة دورًا أساسيًا في تقليل مخاطر التشوّه والحفاظ على الأداء الوظيفي للعبوات.
بالنسبة إلى مصنّعي المشروبات والمنتجات الغذائية، فإن اختيار البريفورم PET المناسب ليس مجرد قرار شراء، بل يُعدّ جزءًا أساسيًا من هندسة جودة العبوة النهائية وأدائها.
وبصفتها شركة متخصصة في تصنيع بريفورم PET وعبوات PET، تقدم خوش نوش كوير (KNK) مجموعة متنوعة من المنتجات لتلبية احتياجات التعبئة والتغليف المختلفة.
ويمكن للمصنّعين الراغبين في دراسة المواصفات الفنية أو اختيار البريفورم المناسب لتطبيقاتهم التواصل مع فريق المبيعات في الشركة للحصول على مزيد من المعلومات والاستشارات.