إنتاج عبوات PET من البريفورم: أسباب تشوه العبوة والعوامل المؤثرة في عملية النفخ
2026/10/21
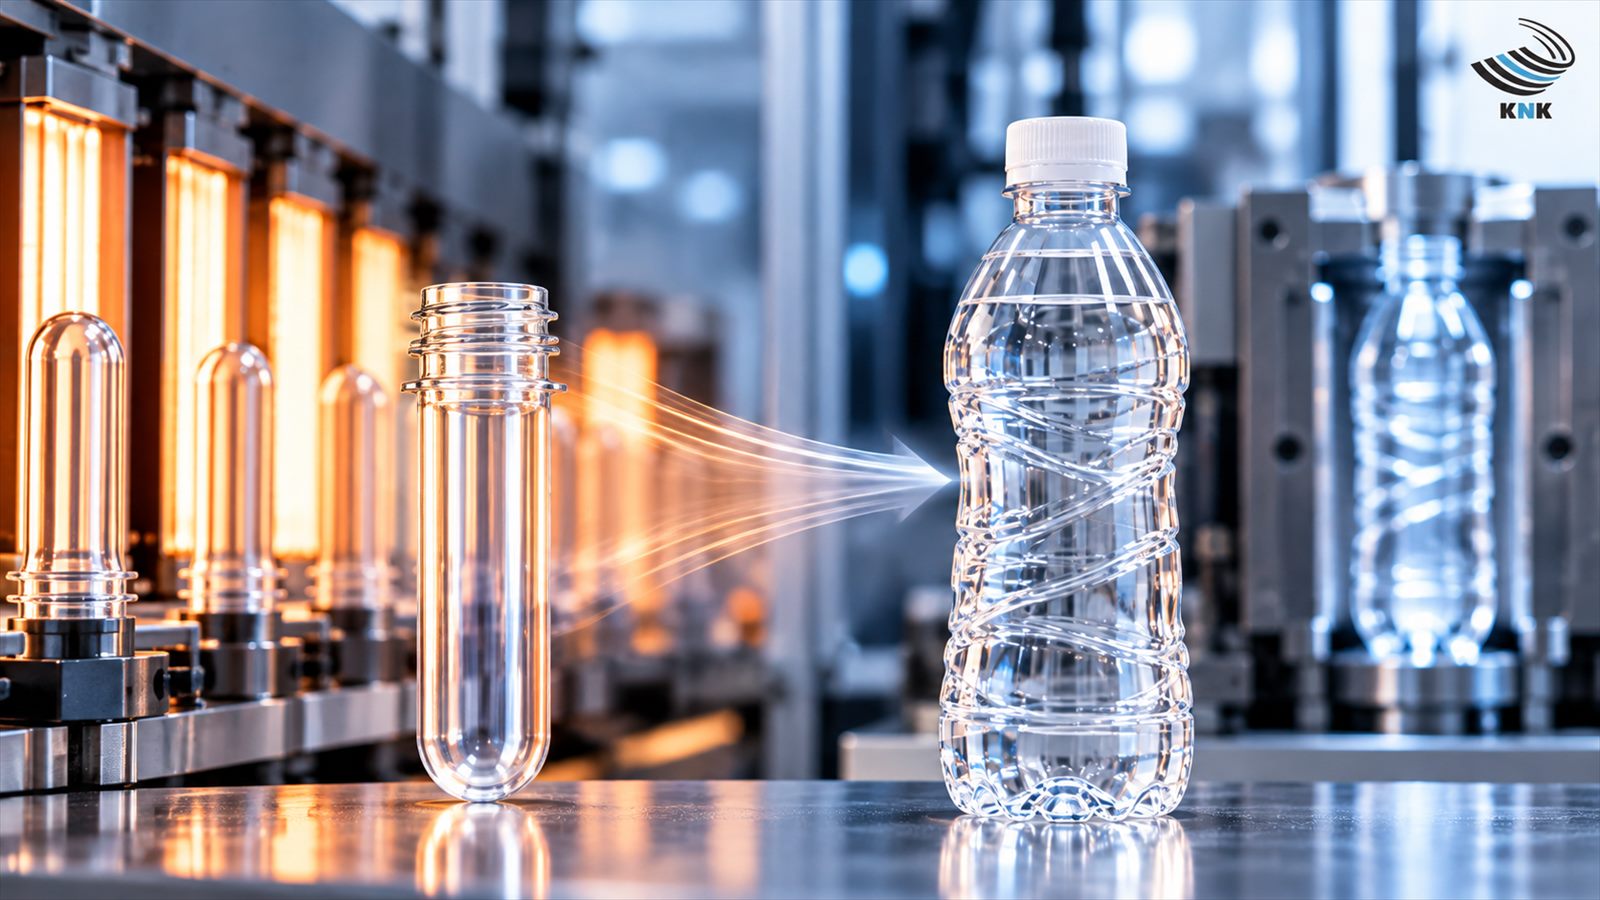
لا تعتمد جودة عبوة PET على جودة البريفورم وحدها؛ فتوزيع الحرارة، والشد، والنفخ، وتصميم القالب، وثبات ظروف التشغيل كلها عوامل تحدد النتيجة النهائية. يشرح هذا الدليل لماذا قد ينتج بريفورم مناسب عبوة غير مثالية، وما العوامل التي يجب تقييمها معًا لتحقيق إنتاج مستقر ومتكرر.
من بريفورم سليم إلى عبوة معيبة: أين تبدأ المشكلة؟
قد يبدو بريفورم PET مناسبًا من حيث الشكل والوزن والأبعاد، ومع ذلك ينتج عنه بعد النفخ عبوة ذات سماكة غير متجانسة، أو جسم غير متماثل، أو قاعدة غير مستقرة. والسبب هو أن جودة العبوة لا تتحدد بالبريفورم وحده، بل تنتج عن تفاعل منظومة كاملة تشمل تصميم البريفورم، والملف الحراري، والشد، وظروف النفخ، وهندسة القالب، والتبريد.
لذلك لا ينبغي أن يبدأ التشخيص الفني بالسؤال: «هل البريفورم جيد أم سيئ؟»، بل بالسؤال الأكثر دقة: هل البريفورم والقالب وعملية النفخ متوافقة مع بعضها بوصفها منظومة واحدة؟
كيف تحول آلة Stretch Blow Moulding البريفورم إلى عبوة؟
يُستخدم في السوق تعبير «آلة نفخ PET» أو «آلة نفخ العبوات»، بينما المصطلح الفني الأدق هو PET Stretch Blow Moulder، أي آلة التشكيل بالشد والنفخ.
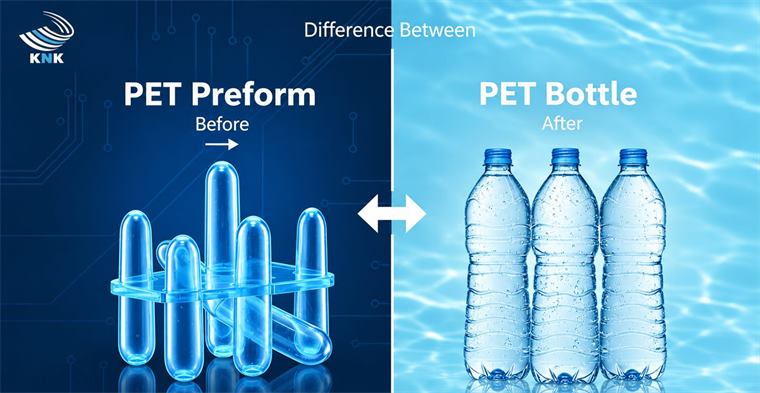
في أنظمة الإنتاج ذات المرحلتين، يتم أولًا تصنيع البريفورم بالقولبة بالحقن، ثم يُعاد تسخينه ويُحوَّل إلى عبوة خلال عملية Reheat Stretch Blow Moulding (RSBM)، أي «إعادة التسخين ثم الشد والنفخ».
يتم تجهيز جسم البريفورم حراريًا، ثم إدخاله إلى القالب، وشده في الاتجاه الطولي بواسطة Stretch Rod أو قضيب الشد، ثم تمديده شعاعيًا بالهواء المضغوط حتى يأخذ شكل القالب. وفي المقابل، يحتفظ العنق والقلاوظ إلى حد كبير بالهندسة التي تكونت في مرحلة الحقن.
لماذا يُعد الملف الحراري للبريفورم عاملًا حاسمًا؟
تسخين البريفورم ليس مجرد رفع درجة حرارته، بل إنشاء Heat Profile أو ملف حراري مدروس يسمح لكل منطقة من جسم البريفورم بالتمدد بالمقدار الذي يتطلبه تصميم العبوة.
إذا لم يكن توزيع الحرارة مناسبًا، فقد تتمدد بعض المناطق بسرعة أكبر من غيرها، ما يؤدي إلى تراكم المادة في موضع ونقص السماكة في موضع آخر.
ولهذا لا توجد درجة حرارة واحدة يمكن اعتبارها مثالية لجميع البريفورمات؛ فالملف الحراري المناسب يعتمد على هندسة البريفورم، ووزنه، وتصميم العبوة، ونوع المعدات، وظروف الإنتاج.
ما دور Stretch Rod ومرحلة Pre-blow؟
يؤدي قضيب الشد (Stretch Rod) دورًا أساسيًا في التحكم بالتمدد الطولي للبريفورم، بينما تبدأ مرحلة Pre-blow أو النفخ التمهيدي التمدد الشعاعي بصورة تدريجية قبل الوصول إلى مرحلة النفخ الرئيسية ذات الضغط الأعلى.
يجب أن تعمل هذه المراحل بتوقيت متناسق. فإذا لم تتوافق حركة قضيب الشد مع توقيت النفخ التمهيدي وتدفق الهواء والضغط، فقد لا تتوزع مادة PET بالشكل الصحيح بين كتف العبوة وجسمها وقاعدتها.
ولهذا السبب من غير الدقيق فنيًا تحديد «ضغط نفخ مثالي» واحد لجميع العبوات؛ فـ الضغط، والتوقيت، والملف الحراري، وتسلسل الشد، وهندسة العبوة كلها متغيرات مترابطة.
كيف يتحدد توزيع سماكة جدار عبوة PET؟
يحدد وزن البريفورم كمية PET المتاحة للعملية، لكنه لا يحدد وحده مكان تمركز المادة في العبوة النهائية.
أثناء عملية Stretch Blow Moulding يجب توزيع المادة بين الكتف، والجدار الجانبي، والمناطق الانتقالية، والقاعدة. ويتأثر هذا التوزيع بتصميم البريفورم، ودرجة الحرارة، ونسبة الشد، وPre-blow، والنفخ الرئيسي، وهندسة القالب.
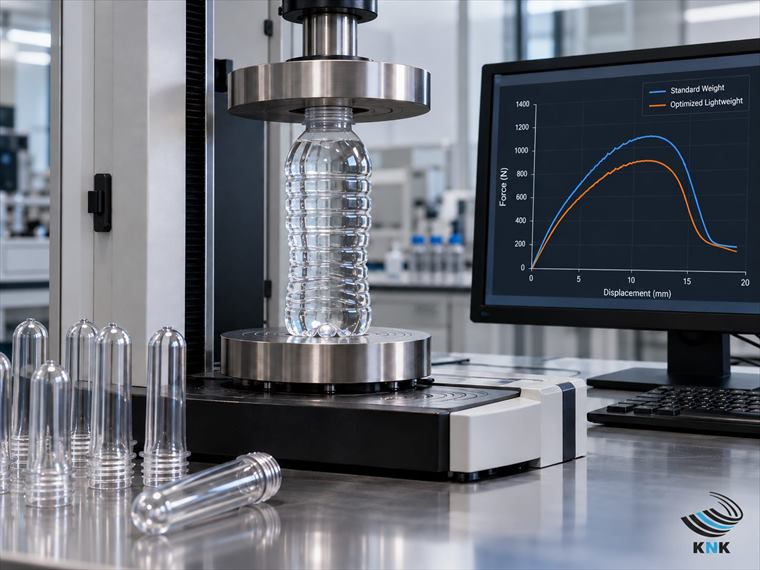
ولهذا يمكن لعبوتين بالوزن الإجمالي نفسه أن تمتلكا توزيع سماكة وأداء ميكانيكي مختلفين تمامًا.
ومن هنا يتضح أيضًا أن زيادة وزن البريفورم لا تحل دائمًا مشكلة ضعف العبوة؛ ففي بعض الحالات يكون تحسين توزيع المادة أكثر أهمية من إضافة كمية أكبر من PET.
لماذا تتشوه عبوات PET أو تظهر فيها مناطق رقيقة؟
قد يظهر التشوه في صورة قاعدة غير مستقرة، أو جسم غير متماثل، أو كتف غير مكتمل التشكيل، أو ترقق موضعي في بعض الأجزاء.
ومن الأسباب المحتملة:
- عدم تجانس التسخين؛
- شد غير مناسب؛
- عدم توافق البريفورم مع تصميم العبوة؛
- إعدادات غير ملائمة لعملية النفخ؛
- توزيع غير متوازن للمادة؛
- هندسة معقدة للعبوة.
كما أن نوع الاستخدام النهائي مهم. فعبوة المشروبات الغازية لا تواجه المتطلبات نفسها الخاصة بعبوة المياه غير الغازية، كما أن تطبيقات Hot Fill تحتاج إلى تصميم وعمليات تتناسب مع ظروف التعبئة الحرارية.
لذلك يجب أن يشمل التشخيص البريفورم والقالب والعبوة وظروف التشغيل معًا.
هل يعطي البريفورم نفسه النتيجة ذاتها على جميع آلات النفخ؟
ليس بالضرورة.
قد تختلف أنظمة التسخين، والتحكم في العملية، وعدد محطات النفخ، وتصميم القوالب، وسرعة الدورة الإنتاجية من آلة إلى أخرى. لذلك قد يحتاج البريفورم نفسه إلى إعدادات مختلفة عند تشغيله على خطوط إنتاج مختلفة.
وعند اختيار البريفورم، لا يكفي الاعتماد فقط على الوزن أو قطر العنق، بل من الأفضل أيضًا مراعاة حجم وتصميم العبوة، ونوع الغطاء، ومواصفات القالب، وطبيعة المنتج، والخصائص العامة لخط Stretch Blow Moulding.
اختيار البريفورم المناسب لخط الإنتاج الفعلي
في خوش نوش كوير KNK، لا يقتصر اختيار بريفورم PET على القطر الاسمي للعنق فقط. فـ Neck Finish، والوزن، وتصميم العبوة، ونوع المنتج، ونظام الإغلاق، وظروف خط الإنتاج كلها عوامل تؤخذ في الاعتبار عند تقييم الخيار المناسب.
كلما توفرت معلومات أدق عن حجم العبوة، وتصميمها، والوزن المطلوب، ونوع الغطاء، والقالب، ومعدات الشد والنفخ، أصبح من الممكن تقييم توافق البريفورم مع التطبيق بصورة أكثر دقة.
العبوة الجيدة تحتاج إلى أكثر من بريفورم جيد
في إنتاج عبوات PET من البريفورم، لا يوجد عامل واحد مسؤول عن الجودة النهائية.
يوفر البريفورم المادة والهندسة الأولية، ويُعده الملف الحراري للتشكيل، ويقوم Stretch Rod بالشد الطولي، بينما تتحكم مراحل Pre-blow والنفخ الرئيسي في التمدد، ويحدد القالب الشكل النهائي للعبوة.
لذلك يعتمد الإنتاج المستقر على تكامل العناصر التالية:
بريفورم مناسب + تسخين مضبوط + شد صحيح + نفخ متحكم به + قالب متوافق + ظروف تشغيل مستقرة
وتظهر القيمة الحقيقية للبريفورم عالي الجودة عندما يستطيع إنتاج العبوة المطلوبة بصورة ثابتة وقابلة للتكرار ضمن ظروف التشغيل الفعلية لخط الإنتاج.