تولید بطری PET از پریفرم؛ علت تغییر شکل بطری و تنظیمات دستگاه بادکن
1405/07/29
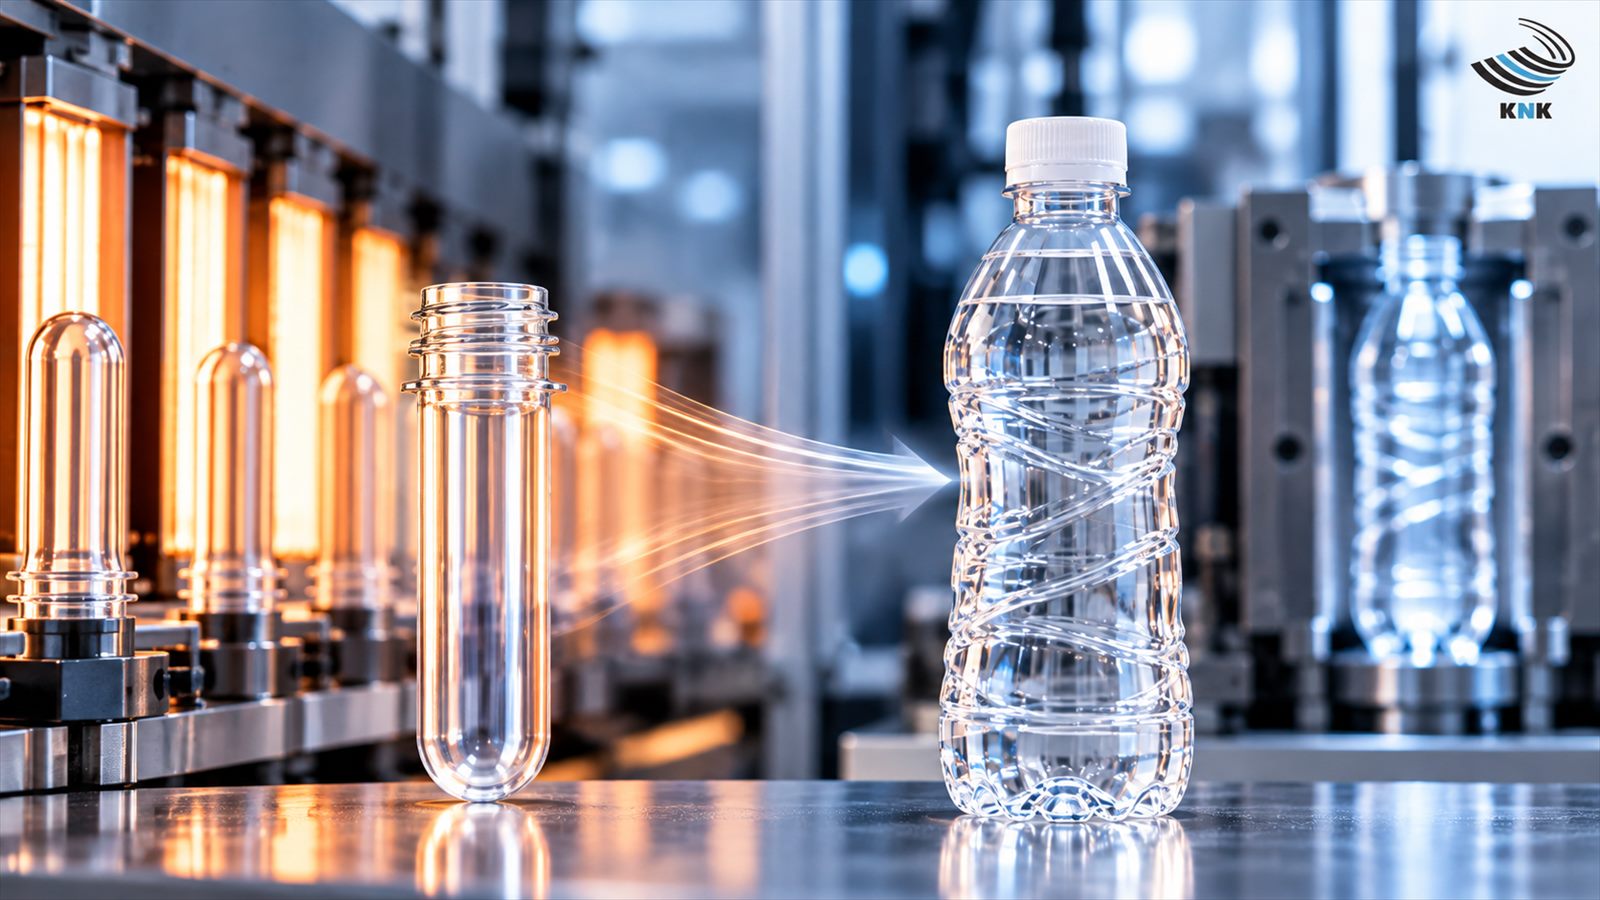
کیفیت بطری PET فقط به کیفیت پریفرم وابسته نیست؛ گرمایش، کشش، فشار هوا، قالب و تنظیمات خط همگی بر شکل و توزیع ضخامت بطری اثر میگذارند. در این راهنما بررسی میکنیم چرا یک پریفرم مناسب ممکن است روی خط به بطری نامطلوب تبدیل شود و برای رسیدن به تولید پایدار چه عواملی باید همزمان بررسی شوند.
بررسی گرمایش پریفرم، توزیع ضخامت و تنظیمات دستگاه بادکن
ممکن است یک پریفرم PET از نظر ظاهر، وزن و ابعاد کاملاً مناسب به نظر برسد، اما پس از ورود به خط تولید، بطری نهایی دچار نازکی موضعی، عدم تقارن، تغییر شکل کف یا توزیع نامناسب ماده شود. در چنین شرایطی، سادهترین نتیجهگیری این است که «پریفرم مشکل دارد»؛ در حالی که در صنعت PET، کیفیت بطری نتیجه عملکرد یک سیستم کامل است.
پریفرم مناسب، پروفایل حرارتی، نحوه کشش، مراحل دمش، طراحی قالب، خنککاری و شرایط دستگاه همگی در نتیجه نهایی نقش دارند. سازندگان معتبر تجهیزات PET نیز کنترل گرمایش، فرایند کشش و توزیع ماده را از عوامل کلیدی برای دستیابی به کیفیت پایدار بطری میدانند.
بنابراین برای پاسخ به این سؤال که «چرا بطری PET تغییر شکل میدهد؟» باید مسیر تبدیل پریفرم به بطری را مرحلهبهمرحله بررسی کرد.
از پریفرم سالم تا بطری معیوب؛ مشکل از کجا شروع میشود؟
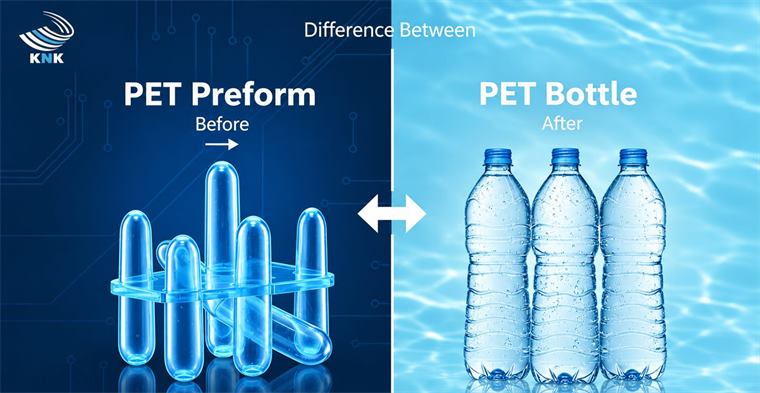
ظاهر سالم پریفرم الزاماً تضمین نمیکند که بطری نهایی نیز عملکرد مطلوبی داشته باشد. پریفرم فقط ماده و هندسه اولیه را در اختیار فرایند قرار میدهد؛ شکل واقعی بطری در مرحله کشش و دمش ایجاد میشود.
ممکن است پریفرم برای قالب موردنظر وزن مناسبی نداشته باشد، توزیع ماده آن با هندسه بطری هماهنگ نباشد، گرمایش آن درست انجام نشود یا پارامترهای فرایند با طراحی محصول سازگار نباشند.
به همین دلیل در عیبیابی حرفهای نباید فقط یک عامل بررسی شود. پرسش درست این نیست که:
پریفرم خوب است یا بد؟
بلکه باید پرسید:
آیا پریفرم، قالب و فرایند بادکردن بهعنوان یک مجموعه با یکدیگر هماهنگ هستند؟
دستگاه بادکن PET دقیقاً چه کاری انجام میدهد؟
اصطلاح دستگاه بادکن PET در بازار ایران کاملاً رایج است؛ اما اصطلاح فنی دقیقتر برای این گروه تجهیزات، دستگاه کشش-دمشی PET یا Stretch Blow Moulder است.
در خطوط متداول دومرحلهای، پریفرمی که قبلاً با قالبگیری تزریقی تولید شده است دوباره گرم میشود و سپس طی فرایند Reheat Stretch Blow Moulding، یعنی «کشش و دمش پس از گرمکردن مجدد»، به بطری تبدیل میشود. Krones نیز تجهیزات تولید بطری PET خود را Stretch Blow Moulder مینامد و فرایند را شامل گرمکردن پریفرم و کشش-دمش آن معرفی میکند.
در سادهترین توضیح، مسیر شامل گرمشدن کنترلشده بدنه پریفرم، ورود به قالب، کشش طولی، دمش مرحلهای، تماس ماده با دیواره قالب و سپس تثبیت شکل بطری است.
دهانه و رزوه پریفرم برخلاف بدنه، قرار نیست مانند بخش اصلی بطری کشیده و شکلدهی شوند؛ به همین دلیل Neck Finish از همان مرحله تولید پریفرم اهمیت بالایی دارد.
چرا گرمایش پریفرم یکی از حساسترین مراحل است؟
PET برای اینکه بتواند به شکل کنترلشده کشیده و توزیع شود، باید در شرایط حرارتی مناسبی قرار گیرد. موضوع فقط «گرمشدن» نیست؛ مهم این است که بخشهای مختلف بدنه پریفرم مطابق نیاز طراحی بطری آماده شکلدهی شوند.
به این الگوی کنترلشده، پروفایل حرارتی گفته میشود.
اگر توزیع حرارت مناسب نباشد، بعضی نواحی ماده زودتر از بخشهای دیگر کشیده میشوند. نتیجه میتواند تجمع ماده در یک قسمت و نازکشدن بیش از اندازه قسمت دیگری باشد.
Krones حتی در سیستمهای جدید خود اندازهگیری پیوسته دمای پریفرم و توزیع ضخامت دیواره بطری را بهعنوان ابزار کنترل کیفیت فرایند مطرح میکند.
اگر پریفرم بیش از حد گرم شود چه میشود؟
گرمایش بیش از حد یا نامتناسب میتواند کنترل کشش را دشوارتر کند و باعث شود ماده سریعتر از مقدار مطلوب در برخی نواحی حرکت کند. پیامد دقیق آن به طراحی بطری و شرایط فرایند بستگی دارد و نمیتوان برای همه محصولات یک نتیجه واحد تعریف کرد.
اگر پریفرم بهاندازه کافی آماده شکلدهی نشده باشد چه میشود؟
در سمت مقابل، مادهای که برای کشش موردنظر آمادگی کافی ندارد میتواند در مقابل تغییر شکل مقاومت بیشتری نشان دهد و دستیابی به توزیع مطلوب را دشوار کند.
بنابراین در یک خط حرفهای، هدف نه «هرچه گرمتر» و نه «هرچه سردتر» است؛ بلکه ایجاد شرایط حرارتی متناسب با پریفرم و بطری مشخص است.
Stretch Rod یا میله کشش چه نقشی دارد؟
یکی از اجزای مهم فرایند، میله کشش (Stretch Rod) است.
در مرحله شکلدهی، پریفرم فقط در جهت شعاعی باد نمیشود؛ بلکه همزمان در جهت طولی نیز کشیده میشود. میله کشش در کنترل این تغییر شکل طولی نقش مهمی دارد.
موقعیت و حرکت صحیح این بخش از سیستم، همراه با طراحی پریفرم و زمانبندی دمش، میتواند بر نحوه انتقال ماده به بخشهای مختلف بطری اثر بگذارد. نیز در توسعه طراحی بطری PET خود به نقش طراحی Stretch Rod در کشش بهتر ماده و کنترل دقیقتر بخش کف بطری اشاره کرده است.
این همان دلیلی است که نشان میدهد تولید بطری PET صرفاً «دمیدن هوا داخل یک لوله پلاستیکی» نیست؛ بلکه یک فرایند مهندسیشده کشش و شکلدهی است.
Pre-blow چیست و چرا اهمیت دارد؟
اصطلاح تخصصی مهم دیگر Pre-blow یا پیشدمش است.
پیشدمش مرحلهای از فرایند است که پیش از رسیدن بطری به شکل نهایی، به شروع کنترلشده انبساط پریفرم کمک میکند. پس از آن مرحله دمش اصلی ادامه پیدا میکند تا ماده روی سطح قالب شکل نهایی خود را بگیرد.
زمانبندی و نحوه پیشدمش میتواند بر توزیع ماده اثر چشمگیری داشته باشد. در سیستمهای کنترل فرایند خود بهطور مشخص پارامترهایی مانند شروع Pre-blow، جریان و فشار آن را از عوامل اثرگذار بر توزیع نهایی ماده معرفی میکند.
برای مقاله عمومی لازم نیست وارد اعداد فشار و زمان شویم؛ زیرا این مقادیر برای همه پریفرمها، بطریها و ماشینها یکسان نیستند. آنچه اهمیت دارد این است که بدانیم زمان و نحوه شروع انبساط پریفرم بخشی از طراحی فرایند است، نه یک تنظیم فرعی.
توزیع ضخامت بطری PET چگونه شکل میگیرد؟
وزن پریفرم فقط مشخص میکند چه مقدار ماده در اختیار فرایند قرار گرفته است؛ اما تعیین نمیکند این ماده دقیقاً در کجای بطری قرار خواهد گرفت.
در جریان کشش و دمش، PET باید میان شانه، بدنه، نواحی میانی و کف بطری توزیع شود. طراحی پریفرم، پروفایل حرارتی، کشش، پیشدمش، مرحله دمش اصلی و قالب همگی در این توزیع نقش دارند.
به همین دلیل دو بطری با وزن یکسان میتوانند توزیع ضخامت متفاوتی داشته باشند.
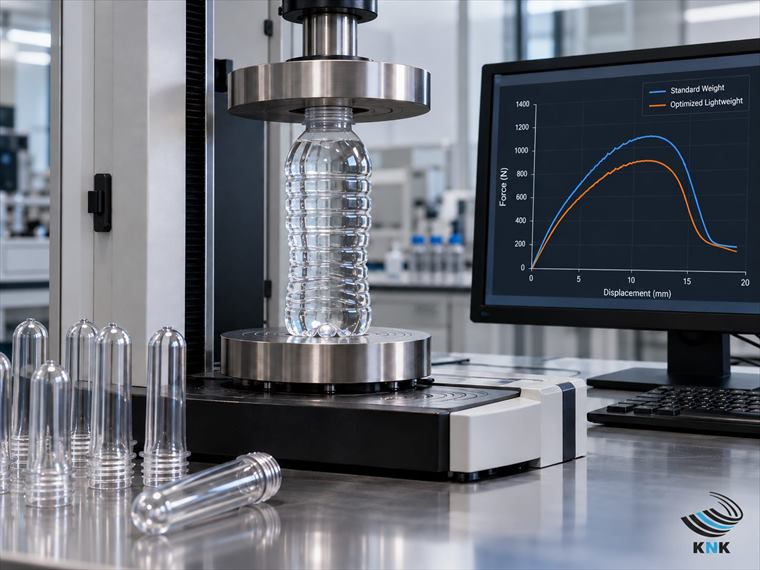
حتی از دید عملکرد مکانیکی نیز توزیع ماده اهمیت دارد. در یک نمونه صنعتی، توزیع مناسب ماده در فرایند کشش-دمش را مستقیماً با پایداری ظرف در حمل و چیدمان روی پالت مرتبط دانسته است.
پس «سنگینتر بودن» بهتنهایی معادل «قویتر بودن» نیست؛ ماده باید در جایی قرار بگیرد که طراحی بطری به آن نیاز دارد.
چرا بعضی قسمتهای بطری بیش از حد نازک میشوند؟
نازکی موضعی میتواند دلایل مختلفی داشته باشد. گرمایش نامتوازن، نسبت کشش نامناسب، هماهنگ نبودن طراحی پریفرم با قالب، وزن نامتناسب با بطری، تنظیمات نامناسب فرایند یا هندسه پیچیده بطری از عواملی هستند که باید بررسی شوند.
برای مثال اگر ماده در مراحل اولیه بیش از اندازه به بخش خاصی منتقل شود، ممکن است برای ناحیه دیگری ماده کافی باقی نماند.
در چنین شرایطی افزایش وزن پریفرم ممکن است مشکل را موقتاً پنهان کند، اما لزوماً ریشه آن را برطرف نمیکند. گاهی اصلاح توزیع ماده بسیار مهمتر از اضافهکردن چند گرم PET است.
این موضوع ارتباط مستقیمی با مفهوم Lightweighting دارد: کاهش وزن فقط زمانی موفق است که کنترل توزیع ماده همچنان حفظ شود.
فشار هوا چه نقشی در شکل بطری دارد؟
هوای فشرده نیرویی است که پریفرم کشیدهشده را به سمت سطح داخلی قالب هدایت میکند، اما فشار را نباید مستقل از زمانبندی کشش و پیشدمش بررسی کرد.
در واقع، آنچه کیفیت بطری را تعیین میکند مجموعهای از متغیرهاست که باید با هم هماهنگ باشند.
به همین دلیل ارائه یک عدد عمومی بهعنوان «فشار مناسب دستگاه بادکن PET» یا «دمای استاندارد تمام پریفرمها» علمی نیست. پنجره فرایندی به وزن و هندسه پریفرم، طراحی بطری، نوع تجهیزات، سرعت تولید و عوامل دیگر وابسته است.
چرا بطری PET پس از بادکردن تغییر شکل میدهد؟
تغییر شکل میتواند در بخشهای مختلف بطری ظاهر شود: کف ممکن است پایدار نباشد، بدنه تقارن مطلوب نداشته باشد، شانه درست شکل نگیرد یا بخشی از دیواره بیش از حد نازک شود.
علت این مشکلات همیشه یکسان نیست.
گاهی منشأ آن انتخاب پریفرم است؛ گاهی پروفایل حرارتی، کشش، دمش یا خنککاری؛ و گاهی طراحی خود بطری یا قالب.
حتی شرایط محصول نیز اهمیت دارد. برای مثال، بطریهایی که برای فرایندهای ویژه مانند Hot Fill طراحی میشوند، الزامات متفاوتی با یک بطری معمولی آب سرد دارند و ممکن است به فرایند و قالب مخصوص نیاز داشته باشند.
بنابراین عیبیابی واقعی باید از تحلیل کاربرد محصول شروع شود، نه فقط مشاهده ظاهر بطری.
آیا هر پریفرمی روی هر دستگاه بادکن نتیجه یکسانی میدهد؟
خیر.
حتی اگر دو ماشین هر دو دستگاه بادکن PET باشند، فناوری گرمایش، سیستم انتقال، تعداد و نوع ایستگاههای دمش، کنترل فرایند و ظرفیت عملیاتی آنها ممکن است متفاوت باشد.
یک پریفرم که در یک فرایند مشخص عملکرد مناسبی دارد ممکن است روی خط دیگری به تنظیمات متفاوتی نیاز داشته باشد.
این نکته در خرید صنعتی اهمیت زیادی دارد. انتخاب پریفرم فقط بر اساس وزن و دهانه کامل نیست؛ بهتر است مشخصات بطری و شرایط خط نیز در انتخاب لحاظ شود.
هنگام خرید پریفرم چه اطلاعاتی از خط تولید اهمیت دارد؟
برای بررسی فنی دقیقتر، اطلاعاتی مانند حجم و طراحی بطری، Neck Finish، وزن فعلی یا موردنظر پریفرم، نوع محصول، نوع درب، مشخصات قالب، تجهیزات کشش-دمشی و ظرفیت یا شرایط کلی تولید میتوانند مفید باشند.
در واقع هرچه اطلاعات خط و محصول دقیقتر باشد، انتخاب پریفرم نیز از حالت حدس و تجربه عمومی فاصله میگیرد و به تصمیمی متناسب با پروژه تبدیل میشود.
به همین دلیل درخواست سادهای مانند «پریفرم ۳۰ میلیمتری میخواهم» برای یک بررسی تخصصی کافی نیست.
کیفیت بطری فقط در آزمایشگاه مشخص نمیشود
کنترل وزن، ابعاد، دهانه و سایر مشخصات پریفرم بسیار مهم است؛ اما برای ارزیابی کامل، رفتار محصول در فرایند واقعی نیز اهمیت دارد.
یک پریفرم باید نهفقط روی میز آزمایش، بلکه در دستگاه، قالب و سیکل تولید موردنظر عملکرد قابل پیشبینی داشته باشد.
به همین دلیل در پروژههای جدید، تغییر وزن، تغییر طراحی بطری یا تعویض تأمینکننده، آزمون نمونه روی خط واقعی میتواند اطلاعات بسیار ارزشمندی درباره سازگاری پریفرم و فرایند ارائه کند.
نقش خوش نوش کویر در انتخاب پریفرم مناسب خط تولید
خوش نوش کویر در تولید خانوادههای مختلف پریفرم PET برای صنایع نوشیدنی، غذایی و لبنی فعالیت میکند و انتخاب محصول را صرفاً به قطر اسمی دهانه محدود نمیداند.
نوع محصول، Neck Finish، وزن، حجم و طراحی بطری و شرایط خط تولید در انتخاب پریفرم اهمیت دارند.
اگر یک تولیدکننده با تغییر شکل بطری، نوسان در فرایند بادکردن یا توزیع نامناسب ضخامت مواجه است، منطقی است که علاوه بر تنظیمات ماشین، پریفرم، قالب و بطری نهایی بهعنوان یک مجموعه واحد بررسی شوند.
برای بررسی مناسبتر سفارش، ارائه اطلاعات بطری، وزن موردنظر، دهانه، کاربرد، نوع درب و مشخصات کلی خط بادکن PET میتواند به انتخاب دقیقتر محصول کمک کند.
پرسشهای متداول درباره تولید بطری PET از پریفرم
چرا بطری PET بعد از بادکردن کج یا نامتقارن میشود؟
علت میتواند به گرمایش نامتوازن، کشش و دمش، طراحی قالب یا سازگاری پریفرم با فرایند مربوط باشد و باید مجموعه عوامل بررسی شود.
علت نازکشدن یک قسمت بطری چیست؟
این مشکل معمولاً به نحوه توزیع ماده در فرایند شکلدهی مرتبط است و میتواند تحت تأثیر گرمایش، کشش، طراحی پریفرم و پارامترهای دمش قرار گیرد.
آیا پریفرم سبکتر به تنظیمات متفاوتی نیاز دارد؟
ممکن است. هرچه محدوده فرایندی حساستر شود، کنترل دقیقتر شرایط تولید اهمیت بیشتری پیدا میکند.
آیا افزایش وزن پریفرم همیشه مشکل استحکام بطری را حل میکند؟
خیر. اگر مشکل اصلی توزیع نامناسب ماده یا طراحی باشد، افزایش وزن الزاماً بهترین راهحل نیست.
آیا هر پریفرمی برای هر قالب بطری مناسب است؟
خیر. وزن، طول، هندسه، Neck Finish و رفتار کششی پریفرم باید با بطری و قالب موردنظر هماهنگ باشد.
چرا یک پریفرم روی دو دستگاه نتیجه متفاوتی میدهد؟
فناوری گرمایش، تنظیمات فرایند، قالب، سرعت و کنترل دستگاهها میتواند متفاوت باشد؛ بنابراین نتیجه الزاماً یکسان نیست.
جمعبندی؛ بطری خوب حاصل یک پریفرم خوب بهتنهایی نیست
در تولید بطری PET از پریفرم، هیچ عامل منفردی مسئول تمام کیفیت محصول نیست.
پریفرم ماده و هندسه اولیه را فراهم میکند؛ گرمایش آن را برای شکلدهی آماده میسازد؛ میله کشش ماده را در جهت طولی هدایت میکند؛ پیشدمش و دمش اصلی انبساط را کنترل میکنند و قالب شکل نهایی بطری را تعریف میکند.
به همین دلیل کیفیت واقعی حاصل هماهنگی این زنجیره است:
پریفرم مناسب + گرمایش کنترلشده + کشش صحیح + دمش مناسب + قالب هماهنگ + فرایند پایدار
اگر بطری نهایی دچار تغییر شکل یا توزیع نامناسب ضخامت است، تغییر یک پارامتر بدون شناخت علت اصلی همیشه راهحل مناسبی نیست.
و اگر قرار است پریفرم جدیدی برای یک خط انتخاب شود، بهتر است تصمیم فقط بر اساس قیمت، وزن یا قطر دهانه گرفته نشود.
در صنعت PET، یک پریفرم خوب زمانی ارزش واقعی خود را نشان میدهد که بتواند در خط واقعی تولید، بطری موردنظر را با کیفیتی پایدار و تکرارپذیر ایجاد کند.