چرا پریفرم یا بطری PET کدر، زرد یا شکننده میشود؟ راهنمای علمی عیبیابی
1405/08/13
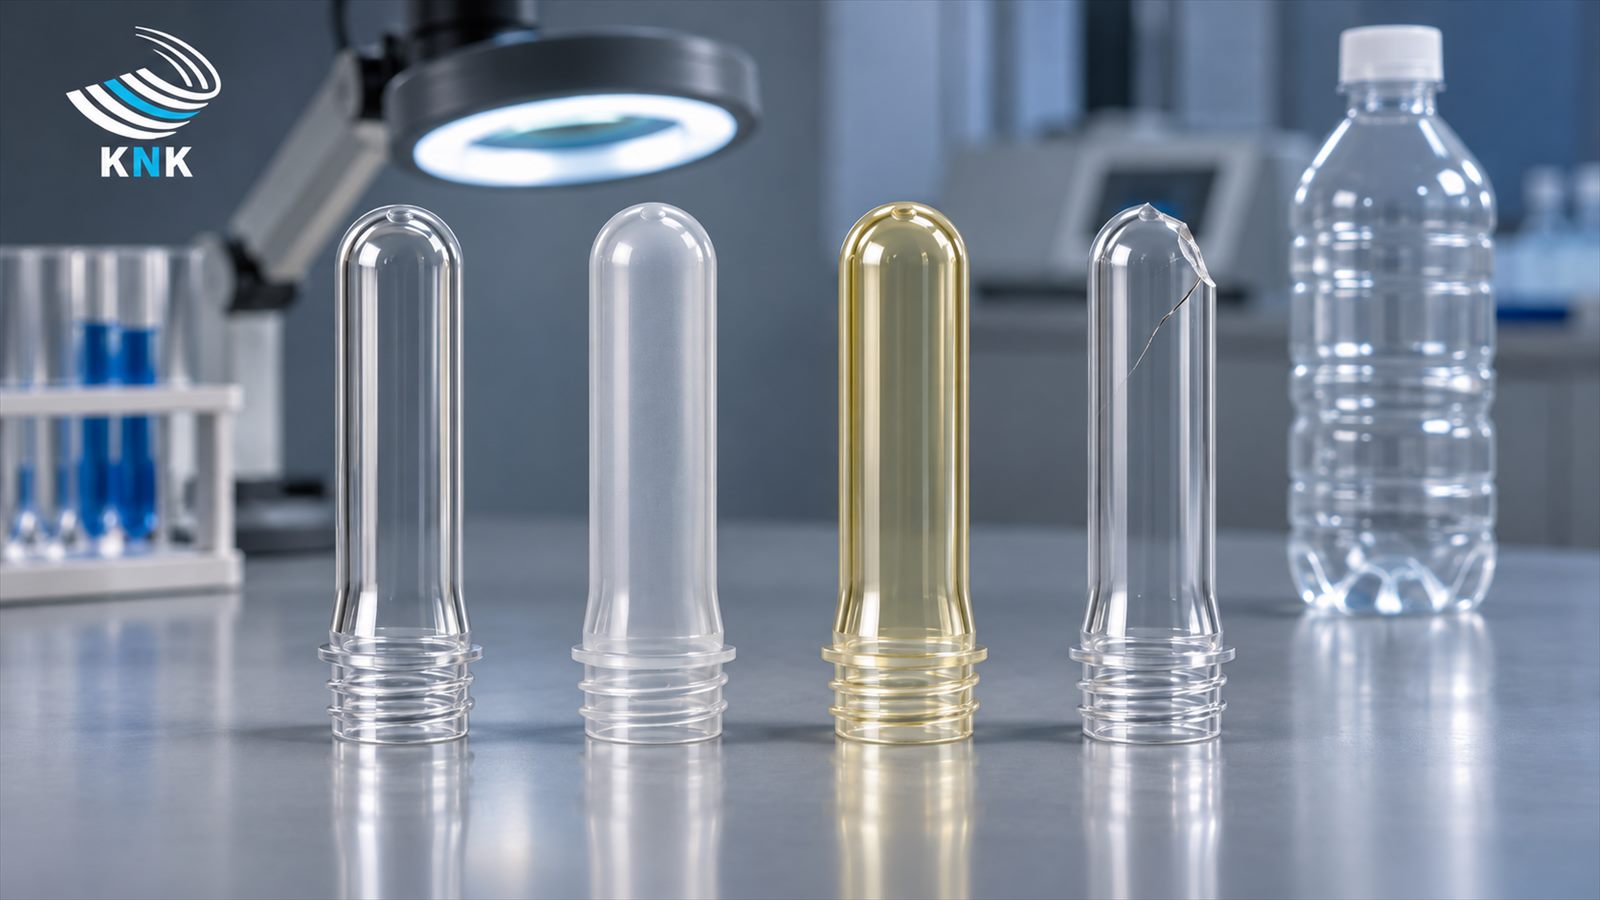
کدری، زردشدگی و شکنندگی پریفرم یا بطری PET سه عیب متفاوتاند و هرکدام میتوانند از مواد اولیه، خشککردن، حرارت، تبلور، آلودگی یا شرایط فرایند ناشی شوند. در این راهنما مهمترین علتهای فنی این عیوب و روش درست تشخیص آنها در تولید پریفرم و بطری PET بررسی میشود.
یک پریفرم شفاف از خط خارج شده، اما بخشی از بدنه آن حالت شیری یا کدر دارد. پریفرم دیگری نسبت به نمونه مرجع تهرنگ زرد پیدا کرده است. در نمونهای دیگر، محصول از نظر ظاهری قابل قبول است، اما هنگام آزمون یا در مراحل بعدی تولید رفتار شکنندهتری نشان میدهد.
آیا همه این مشکلات به کیفیت مواد اولیه PET مربوطاند؟
خیر.
یکی از اشتباهات رایج در عیبیابی PET این است که از روی ظاهر یک عیب، مستقیماً یک علت مشخص برای آن تعیین کنیم. در حالی که یک نشانه ظاهری میتواند حاصل چند مکانیسم متفاوت باشد.
کدری ممکن است با تبلور، آلودگی، شرایط سردشدن یا تاریخچه حرارتی ارتباط داشته باشد. زردشدگی میتواند نشانهای از تخریب حرارتی یا اکسیداسیونی باشد. شکنندگی نیز ممکن است در اثر کاهش وزن مولکولی، هیدرولیز، افت IV، تاریخچه پردازش یا تغییر ساختار ماده ایجاد شود.
به همین دلیل، عیبیابی حرفهای PET باید از «مشاهده علامت» آغاز شود، نه از «حدسزدن علت».
ابتدا سه عیب را از یکدیگر جدا کنیم
در صنعت PET اصطلاحاتی مانند کدری، سفیدشدگی، Haze، Crystallization و Pearlescence گاهی در گفتگوهای روزمره به جای یکدیگر استفاده میشوند، اما از نظر فنی الزاماً یک پدیده نیستند.
Haze به کاهش شفافیت در اثر پراکندگی نور گفته میشود. ASTM D1003 نیز Haze را بر مبنای پراکندگی نور در مواد پلاستیکی شفاف اندازهگیری میکند.
Crystallization یا تبلور به منظمشدن بخشی از زنجیرههای PET و تشکیل نواحی بلوری مربوط میشود. PET یک پلیمر نیمهبلوری است و نوع و اندازه ساختارهای بلوری میتواند بر شفافیت آن اثر بگذارد.
Pearlescence یا سفیدشدگی مرواریدی معمولاً اصطلاحی است که در مرحله Stretch Blow Moulding برای نوعی سفیدشدگی ناشی از رفتار کششی ماده استفاده میشود و نباید آن را بدون بررسی با کدری یک پریفرم تزریقی یکسان دانست. سیستمهای بازرسی صنعتی Krones نیز Pearlescence، Turbidity، Opaque Faults و Color را بهعنوان عیوب جداگانه در پریفرم و بطری بررسی میکنند.
همین تفکیک اولین قدم برای رسیدن به علت واقعی است.
چرا پریفرم PET کدر یا شیری میشود؟
پریفرم مناسب برای بسیاری از بطریهای شفاف باید ساختاری داشته باشد که امکان عبور مناسب نور را فراهم کند. اگر بخشی از PET در مرحله تولید پریفرم به اندازهای تبلور پیدا کند که بلورها موجب پراکندگی محسوس نور شوند، آن قسمت میتواند حالت کدر، سفید یا شیری پیدا کند.
مطالعات مربوط به PET نشان میدهند تبلور حرارتی PET میتواند ساختارهای بلوری با ابعاد بزرگتر ایجاد کند و شفافیت را کاهش دهد، در حالی که تبلور ناشی از کشش در فرایند تولید بطری میتواند با ساختار متفاوتی همراه باشد و الزاماً بطری را کدر نکند.
در تولید پریفرم، بنابراین سرعت و یکنواختی سردشدن اهمیت زیادی دارد. اگر ماده برای مدت نامناسبی در محدودهای قرار گیرد که امکان رشد بلورها را فراهم میکند، احتمال ایجاد ناحیه کدر افزایش پیدا میکند.
اما این نکته بسیار مهم است:
هر پریفرم کدر الزاماً دچار تبلور بیش از حد نشده است.
آلودگی، اختلاط ماده نامناسب، تخریب رزین، شرایط نامناسب فرایند و بعضی مشکلات پلاستیکسازی نیز میتوانند ظاهر شفاف محصول را تغییر دهند. به همین دلیل برای تشخیص علت، فقط مشاهده رنگ سفید کافی نیست.
آیا رطوبت PET مستقیماً باعث کدری میشود؟
رطوبت یکی از مهمترین متغیرهای فرایند PET است، اما رابطه آن با کدری باید دقیق بیان شود.
PET یک ماده Hygroscopic یا رطوبتگیر است. اگر رطوبت کافی پیش از پردازش مذاب از ماده خارج نشود، آب میتواند در دمای فرایند باعث Hydrolytic Degradation یا تخریب هیدرولیتیکی شود و زنجیرههای PET را کوتاه کند.
Alpek در راهنمای رسمی PET خود تأکید میکند که خشککردن ناکافی میتواند هنگام فرایند مذاب باعث کاهش وزن مولکولی، اختلال در کنترل فرایند و افت خواص مکانیکی PET شود.
بنابراین رطوبت میتواند به تغییر کیفیت ماده و ایجاد مجموعهای از مشکلات فرایندی منجر شود، اما صحیح نیست که درباره هر Haze یا ناحیه سفید بگوییم:
«حتماً PET خیس بوده است.»
در عیبیابی باید خشککن، وضعیت رزین، شرایط تزریق، سردشدن، آلودگی و ساختار ناحیه معیوب در کنار یکدیگر بررسی شوند.
چرا بطری PET بعد از بادکردن سفید یا مرواریدی میشود؟
اینجا باید میان عیب پریفرم و عیب ایجادشده در دستگاه بادکن تفاوت بگذاریم.
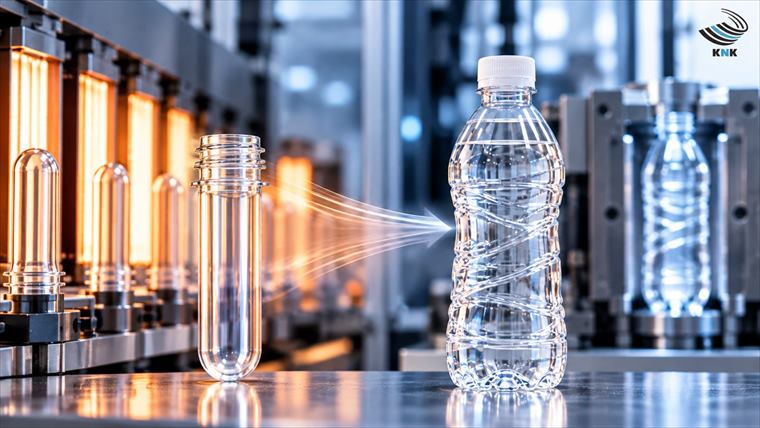
گاهی پریفرم قبل از ورود به دستگاه کاملاً شفاف است، اما پس از Stretch Blow Moulding بخشی از بطری سفید یا مرواریدی دیده میشود.
این پدیده میتواند Pearlescence باشد.
در فرایند بادکن، PET گرمشده باید در یک محدوده مناسب دمایی و با نسبت و سرعت کشش مناسب تغییر شکل دهد. اگر شرایط کشش و دما با رفتار ماده هماهنگ نباشد، ساختار ایجادشده میتواند نور را پراکنده و ظاهر سفید یا مرواریدی تولید کند.
بررسیهای تخصصی روی Stretch Blow Moulding نشان دادهاند که دمای پایینتر پریفرم همراه با نرخ بالاتر تغییر شکل، حساسیت به Pearlescence را افزایش میدهد و تغییر شرایط حرارتی و کششی میتواند آغاز این پدیده را جابهجا کند.
بنابراین اگر پریفرم شفاف است ولی بطری پس از بادکن سفید میشود، قبل از متهمکردن مواد اولیه باید Heat Profile، دمای پریفرم، Stretch Ratio، سرعت تغییر شکل و تنظیمات بادکن بررسی شوند.
آیا Haze و Pearlescence یک عیب هستند؟
خیر؛ الزاماً نه.
Haze یک ویژگی اپتیکی است و درباره میزان پراکندگی نور صحبت میکند.
Pearlescence یک پدیده مشخصتر مرتبط با تغییر شکل و کشش PET است که میتواند خود را بهصورت سفیدشدگی یا ظاهر مرواریدی نشان دهد.
از طرف دیگر، تبلور حرارتی نیز ممکن است باعث افت شفافیت شود.
به همین دلیل جمله ساده «بطری سفید شده است» برای یک مهندس فرایند اطلاعات کافی فراهم نمیکند.
باید مشخص شود سفیدشدگی:
در خود پریفرم وجود داشته است یا پس از بادکن ایجاد شده، موضعی است یا در سراسر قطعه دیده میشود، و آیا با تغییر Heat Profile یا پارامترهای Stretch Blow Moulding تغییر میکند.
چرا پریفرم PET زرد میشود؟
زردشدگی یکی از عیوب مهم در تولید PET شفاف است.
PET در شرایط فرایندی نامناسب میتواند دچار Thermal Degradation یا تخریب حرارتی و Thermo-oxidative Degradation یا تخریب حرارتی-اکسیداتیو شود.
واکنشهای ناشی از حرارت، اکسیژن و تاریخچه طولانی پردازش میتوانند ساختار شیمیایی پلیمر را تغییر دهند و ترکیباتی ایجاد کنند که بر رنگ ماده اثر میگذارند. مطالعات علمی درباره تخریب PET نشان میدهند فرایندهای تخریبی میتوانند علاوه بر شکست زنجیره، تغییر رنگ زرد یا قهوهای ایجاد کنند.
یک مطالعه صنعتی منتشرشده در PETplanet نیز نشان داد که شرایط حرارتی و اکسیداتیو شدیدتر میتواند با افزایش پارامتر b و زردترشدن پریفرم همراه باشد؛ در آن مطالعه زردشدگی بهعنوان نشانهای از تخریب Thermo-oxidative تفسیر شد.
بنابراین زردشدگی را باید یک هشدار فرایندی جدی دانست، نه صرفاً یک تفاوت زیباییشناختی.
چه شرایطی احتمال زردشدگی را افزایش میدهد؟
دو عامل مهم، دمای نامناسب و زمان ماند بیش از حد هستند.
اگر PET برای مدت غیرضروری در معرض دمای بالا قرار بگیرد، احتمال وقوع واکنشهای تخریبی افزایش پیدا میکند. این مسئله میتواند در Dryer، Barrel، Hot Runner یا نقاطی که ماده در آنها توقف بیشتری دارد مطرح شود.
PETplanet در راهنمای عیبیابی پریفرم، زردشدگی سراسری پریفرم را با تخریب حرارتی یا اکسیداتیو مرتبط میداند و بررسی دمای خشککن، زمان خشککردن، کیفیت رزین یا Regrind و شرایط دمایی فرایند را توصیه میکند.
اما باز هم یک قاعده مهم وجود دارد:
زردشدگی فقط از دمای بالای دستگاه ایجاد نمیشود.
رنگ اولیه رزین، کیفیت rPET، آلودگی، تعداد دفعات پردازش، افزودنیها و تاریخچه قبلی ماده نیز میتوانند بر رنگ محصول تأثیر بگذارند.
زردشدگی چگونه بهصورت عددی کنترل میشود؟
کنترل حرفهای رنگ فقط با نگاهکردن به قطعه انجام نمیشود.
یکی از روشهای متداول، استفاده از فضای رنگی CIELAB یا L*a*b* است.
در این سیستم، L* نشاندهنده روشنایی، a* محور سبز تا قرمز و b* محور آبی تا زرد است. افزایش b* در جهت مثبت به معنی حرکت رنگ به سمت زرد است. این روش در بررسی کیفیت PET و rPET نیز کاربرد دارد.
البته هیچ عدد b* واحدی را نمیتوان بدون Specification محصول بهعنوان حد پذیرش همه پریفرمها معرفی کرد. معیار پذیرش باید براساس گرید ماده، رنگ محصول، نیاز مشتری و استاندارد کنترل کیفیت مجموعه تعیین شود.
چرا پریفرم PET شکننده میشود؟
شکنندگی یا Brittleness از عیوب مهمی است که الزاماً با مشاهده ظاهری قابل تشخیص نیست.
ممکن است یک پریفرم شفاف و از نظر ابعادی مناسب به نظر برسد، اما در آزمونهای مکانیکی یا مراحل بعدی تولید رفتار مورد انتظار را نداشته باشد.
یکی از مکانیسمهای مهم، Chain Scission یا شکست زنجیرههای پلیمری است.
اگر وزن مولکولی PET در اثر هیدرولیز، حرارت یا تاریخچه پردازش کاهش پیدا کند، IV نیز میتواند کاهش یابد و رفتار مکانیکی ماده تغییر کند.
مطالعات جدید روی Bottle-grade PET تحت پردازشهای حرارتی-مکانیکی مکرر، کاهش IV و وزن مولکولی را همراه با کاهش Ductility یا شکلپذیری گزارش کردهاند. در یک مطالعه کنترلشده، افزایش دفعات پردازش با Chain Scission و کاهش Elongation at Break همراه بود؛ یعنی ماده به سمت رفتار شکنندهتر حرکت کرد.
این همان جایی است که مقاله قبلی «ویسکوزیته ذاتی IV در PET چیست؟» به این بحث متصل میشود.
رطوبت چگونه میتواند زمینه شکنندگی PET را ایجاد کند؟
وقتی PET مرطوب در دمای مذاب پردازش میشود، آب میتواند پیوندهای استری را هیدرولیز کند و زنجیرههای پلیمر را بشکند.
کاهش طول مؤثر زنجیرهها میتواند وزن مولکولی و IV را کاهش دهد و در نتیجه بخشی از خواص مکانیکی ماده افت کند.
به همین دلیل خشککردن PET صرفاً برای جلوگیری از حباب یا ظاهر نامناسب انجام نمیشود؛ حفظ ساختار مولکولی و خواص مکانیکی نیز یکی از اهداف اصلی آن است.
اما همانند کدری، شکنندگی نیز نباید فقط به رطوبت نسبت داده شود.
تخریب حرارتی، پردازش مکرر، کیفیت نامناسب مواد بازیافتی، آلودگی، تبلور نامتناسب و حتی تنشهای ایجادشده در فرایند میتوانند در تشخیص نهایی اهمیت داشته باشند.
آیا تبلور بیشتر PET را شکنندهتر میکند؟
پاسخ به شرایط بستگی دارد.
PET میتواند ساختار آمورف و بلوری را همزمان داشته باشد و میزان و نوع تبلور بر خواص اپتیکی و مکانیکی تأثیر میگذارد.
افزایش تبلور بهتنهایی همیشه «عیب» نیست. برای مثال در بعضی فرایندهای Heat-Set، ایجاد بلورینگی کنترلشده عمداً برای افزایش پایداری حرارتی بطری استفاده میشود.
مشکل زمانی است که نوع یا مقدار تبلور با کاربرد و فرایند موردنظر هماهنگ نباشد.
در پریفرم شفاف معمولی، تبلور ناخواسته میتواند شفافیت و قابلیت بادشدن را مختل کند. از سوی دیگر، مطالعات پردازش مکرر PET نشان دادهاند که کاهش وزن مولکولی میتواند همزمان با افزایش بلورینگی و کاهش شکلپذیری رخ دهد.
بنابراین صرف مشاهده Crystallinity بالاتر نیز برای تعیین علت شکنندگی کافی نیست و باید همراه با IV، تاریخچه حرارتی و خواص مکانیکی بررسی شود.
آیا rPET باعث کدری، زردشدگی یا شکنندگی میشود؟
پاسخ مطلق «بله» صحیح نیست.
کیفیت rPET میتواند بسته به منبع مواد، فناوری بازیافت، میزان آلودگی، تاریخچه پردازش و سیستم تصفیه بسیار متفاوت باشد.
مطالعات روی PET بازیافتی نشان دادهاند که برخی گریدهای PCR نسبت به PET بکر Haze و Yellowness بیشتری دارند، اما میزان این تغییر بین گریدهای مختلف بسیار متفاوت است. بنابراین درصد rPET بهتنهایی شاخص کافی برای پیشبینی شفافیت یا رنگ بطری نیست.
همچنین اگر PET چندین بار تحت فرایند حرارتی-مکانیکی قرار گیرد، Chain Scission میتواند IV و وزن مولکولی را کاهش دهد. اما یک rPET باکیفیت که بهدرستی تولید و کنترل شده است الزاماً به معنی پریفرم شکننده یا کدر نیست.
به همین دلیل باید کیفیت واقعی ماده و فرایند را ارزیابی کرد، نه اینکه صرفاً برچسب Virgin یا Recycled را ملاک قرار داد.
چگونه بفهمیم عیب از مواد اولیه است یا فرایند تولید؟
بهترین روش، تغییر تصادفی پارامترهای دستگاه نیست.
عیبیابی باید سیستماتیک انجام شود.
ابتدا باید مشخص شود عیب در Resin، Drying، Injection Molding، Mold/Hot Runner، Cooling یا Stretch Blow Moulding ایجاد شده است.
برای مثال اگر پریفرم قبل از بادکن شفاف باشد و سفیدشدگی فقط بعد از Stretch Blow Moulding ظاهر شود، بررسی Heat Profile و شرایط کشش اولویت بالاتری پیدا میکند.
اگر زردشدگی از همان مرحله پریفرم وجود داشته باشد، تاریخچه حرارتی ماده، Dryer، Barrel، Residence Time، Hot Runner، Resin و Regrind باید بررسی شوند.
اگر شکنندگی همراه با افت IV مشاهده شود، هیدرولیز و تخریب حرارتی یا مکانیکی از فرضیههای مهم هستند.
جدول ساده عیبیابی اولیه
| علامت مشاهدهشده | عوامل مهمی که باید بررسی شوند |
| کدری سراسری پریفرم | تبلور، وضعیت رزین، خشککردن، تاریخچه حرارتی، آلودگی، شرایط سردشدن |
| سفیدشدگی موضعی پریفرم | تبلور موضعی، Cooling، Gate/Hot Runner، شرایط تزریق |
| سفیدشدگی بطری بعد از بادکن | Heat Profile، دمای پریفرم، Stretch Ratio، نرخ تغییر شکل، Pearlescence |
| زردشدگی | تخریب حرارتی-اکسیداتیو، زمان ماند، دما، Resin/Regrind، آلودگی |
| شکنندگی | هیدرولیز، افت وزن مولکولی و IV، تخریب حرارتی/مکانیکی، تبلور و تاریخچه ماده |
| لکه یا ذرات تیره | آلودگی، PET تخریبشده، نقاط مرده و زمان ماند بالا در مسیر مذاب |
این جدول راهنمای شروع عیبیابی است، نه تشخیص قطعی.
چه آزمونهایی برای تشخیص علت واقعی مفید هستند؟
در یک سیستم کنترل کیفیت حرفهای، ظاهر محصول فقط اولین مرحله بررسی است.
Haze را میتوان با تجهیزات اندازهگیری پراکندگی نور و روشهایی مانند ASTM D1003 ارزیابی کرد.
برای رنگ، Spectrophotometer و مقادیر L*a*b* میتوانند تغییرات زردی یا تیرگی را بهصورت عددی ثبت کنند.
Intrinsic Viscosity یا IV میتواند اطلاعات مهمی درباره تغییرات وزن مولکولی و احتمال تخریب زنجیرهها فراهم کند.
اندازهگیری رطوبت رزین یا بررسی عملکرد Dryer برای تشخیص مشکلات هیدرولیتیکی اهمیت دارد.
DSC یا Differential Scanning Calorimetry نیز در بررسی رفتار حرارتی و بلورینگی PET کاربرد دارد.
در پروژههای تخصصیتر، آزمونهای مکانیکی، میکروسکوپی، آنالیز آلودگی و بررسی Acetaldehyde نیز بسته به نوع مشکل و کاربرد محصول میتوانند لازم شوند.
بنابراین بهترین پاسخ به پرسش «چرا این پریفرم کدر یا شکننده شده؟» معمولاً از ترکیب مشاهده + داده فرایند + آزمون آزمایشگاهی به دست میآید.
چرا کنترل عیوب ظاهری فقط مسئله زیبایی نیست؟
در بطری آب معدنی، کدری یا زردشدگی میتواند مستقیماً بر برداشت مصرفکننده از پاکیزگی و کیفیت محصول اثر بگذارد.
در خط تولید نیز یک عیب ظاهری ممکن است علامت یک مسئله عمیقتر باشد.
برای مثال، زردشدگی ناشی از تخریب حرارتی فقط یک تفاوت رنگ نیست؛ میتواند نشانه این باشد که پلیمر تاریخچه حرارتی نامناسبی تجربه کرده است.
شکنندگی نیز ممکن است نتیجه کاهش وزن مولکولی باشد.
حتی کدری میتواند نشان دهد که ساختار PET یا شرایط سردشدن از پنجره فرایندی موردنظر خارج شده است.
به همین دلیل کنترل ظاهر در PET فقط Cosmetic Inspection نیست؛ بخشی از کنترل وضعیت ماده و فرایند تولید است.
آیا از روی یک نمونه معیوب میتوان درباره کل محموله قضاوت کرد؟
نه همیشه.
برای تصمیمگیری صنعتی باید الگوی وقوع عیب نیز بررسی شود.
آیا مشکل در همه نمونهها دیده میشود یا فقط تعداد محدودی؟ آیا عیب همیشه در یک ناحیه خاص ظاهر میشود؟ آیا به یک Cavity مشخص مربوط است؟ آیا پس از توقف دستگاه بیشتر میشود؟ آیا با تغییر بچ مواد اولیه شروع شده است؟
پاسخ به این سؤالات میتواند به جداکردن مشکلات مرتبط با ماده، دستگاه، قالب، Hot Runner یا فرایند بادکن کمک کند.
سیستمهای مدرن بازرسی پریفرم و بطری نیز دقیقاً به همین دلیل فقط یک مشخصه را کنترل نمیکنند؛ برای مثال Krones در سیستم PET-View مواردی مانند آلودگی، رنگ، Opaque Faults، Pearlescence، Turbidity، Wall Thickness و آسیبهای سطحی را بهصورت مجزا پایش میکند.
هنگام خرید پریفرم PET چه چیزی مهمتر از ظاهر اولیه است؟
شفافیت ظاهری پریفرم مهم است، اما برای یک خریدار صنعتی کافی نیست.
پریفرم باید در تیراژ تولید نیز ثبات وزن، ابعاد، رنگ، کیفیت دهانه، کیفیت Gate، رفتار حرارتی و قابلیت بادشدن قابل تکرار داشته باشد.
یک نمونه شفاف و زیبا نمیتواند بهتنهایی ثابت کند که چند میلیون پریفرم بعدی نیز همان رفتار را خواهند داشت.
به همین دلیل هنگام انتخاب تأمینکننده پریفرم، سؤال مهم فقط این نیست:
«این پریفرم شفاف است؟»
بلکه باید پرسید:
«آیا کیفیت این پریفرم در مواد، فرایند و تولید انبوه قابل تکرار است؟»
برای تولیدکننده نوشیدنی، ثبات محصول در سفارشهای متوالی معمولاً ارزش بیشتری از یک نتیجه خوب در چند نمونه محدود دارد.
کنترل کیفیت در تولید پریفرم خوش نوش کویر
در تولید صنعتی پریفرم PET، جلوگیری از عیوبی مانند کدری، زردشدگی و رفتار مکانیکی نامطلوب نیازمند کنترل همزمان چند مرحله است؛ از وضعیت مواد اولیه و خشککردن گرفته تا فرایند تزریق، شرایط قالب، سردشدن و ارزیابی محصول نهایی.
در خوش نوش کویر، نگاه به کیفیت پریفرم بر پایه بررسی مجموعهای از مشخصات محصول و ثبات فرایند شکل گرفته است؛ زیرا برای مشتری صنعتی، کیفیت واقعی زمانی معنا دارد که در تیراژ بالا و سفارشهای متوالی قابل تکرار باشد.
اگر در خط تولید خود با تغییر شفافیت، رنگ، رفتار بادکن یا عملکرد مکانیکی پریفرم مواجه شدهاید، بررسی نمونه همراه با اطلاعات دقیق بطری، قالب، دستگاه بادکن و شرایط واقعی تولید میتواند بسیار مفیدتر از قضاوت صرف براساس ظاهر باشد.
برای خرید عمده پریفرم PET یا بررسی گزینه متناسب با خط تولید خود، مشخصات محصول، Neck Finish، وزن، نوع نوشیدنی، قالب و شرایط دستگاه بادکن را در اختیار کارشناسان خوش نوش کویر قرار دهید تا انتخاب براساس نیاز واقعی تولید انجام شود.
پرسشهای متداول درباره کدری، زردشدگی و شکنندگی PET
چرا پریفرم PET کدر میشود؟
کدری میتواند با تبلور PET، شرایط نامناسب سردشدن، تغییر کیفیت رزین، تخریب ماده، آلودگی یا مشکلات فرایندی مرتبط باشد. برای تشخیص قطعی باید محل و الگوی Haze و شرایط تولید بررسی شوند.
آیا پریفرم کدر یعنی مواد اولیه مرطوب بودهاند؟
نه لزوماً. رطوبت میتواند باعث هیدرولیز و افت کیفیت PET شود، اما تمام موارد کدری مستقیماً ناشی از رطوبت نیستند.
چرا بطری بعد از بادکن سفید میشود؟
اگر پریفرم شفاف باشد اما سفیدشدگی پس از Stretch Blow Moulding ظاهر شود، Pearlescence و شرایط Heat Profile، دمای پریفرم و نرخ کشش از عوامل مهمی هستند که باید بررسی شوند.
علت زرد شدن پریفرم PET چیست؟
یکی از علتهای مهم، تخریب حرارتی یا حرارتی-اکسیداتیو ناشی از تاریخچه حرارتی نامناسب است. زمان ماند طولانی، شرایط دمایی نامناسب، کیفیت Resin یا Regrind و آلودگی نیز باید بررسی شوند.
چرا پریفرم PET شکننده میشود؟
Hydrolytic Degradation، کاهش وزن مولکولی و IV، تخریب حرارتی یا مکانیکی و تاریخچه نامناسب پردازش از عوامل مهم احتمالی هستند.
آیا IV پایین باعث شکنندگی پریفرم میشود؟
کاهش IV معمولاً با کاهش وزن مولکولی PET ارتباط دارد و میتواند با افت برخی خواص مکانیکی همراه شود؛ اما IV تنها عامل تعیینکننده شکنندگی نیست.
آیا rPET همیشه باعث زردی یا کدری میشود؟
خیر. rPETهای مختلف میتوانند کیفیت بسیار متفاوتی داشته باشند. کیفیت بازیافت، آلودگی، تاریخچه حرارتی و فرایند تولید مهمتر از صرف وجود درصدی از مواد بازیافتی هستند.
Haze چگونه اندازهگیری میشود؟
برای ارزیابی کمی Haze در مواد پلاستیکی شفاف میتوان از Hazemeter یا Spectrophotometer مطابق روشهایی مانند ASTM D1003 استفاده کرد.
جمعبندی؛ عیب را ببینید، اما علت را اندازهگیری کنید
کدرشدن، زردشدگی و شکنندگی PET سه نشانه مهماند، اما هیچکدام بهتنهایی یک علت مشخص را ثابت نمیکنند.
کدری میتواند با تبلور، پراکندگی نور، آلودگی یا شرایط فرایند مرتبط باشد.
زردشدگی میتواند نشانه تخریب حرارتی یا اکسیداتیو، تاریخچه طولانی حرارتی یا تغییر کیفیت ماده باشد.
شکنندگی نیز میتواند در اثر Chain Scission، هیدرولیز، افت وزن مولکولی و IV، پردازش مکرر یا تغییر ساختار PET ایجاد شود.
از سوی دیگر، سفیدشدگی بطری پس از بادکن ممکن است اصلاً از پریفرم معیوب ناشی نشده باشد و به Pearlescence و پنجره فرایندی Stretch Blow Moulding مربوط باشد.
به همین دلیل در صنعت PET، بهترین روش عیبیابی این است:
علامت ظاهری را ثبت کنید، محل ایجاد عیب را مشخص کنید، دادههای فرایند را بررسی کنید و در صورت نیاز نتیجه را با آزمون آزمایشگاهی تأیید کنید.
زیرا در یک خط تولید حرفهای، سؤال اصلی فقط این نیست که: «چه عیبی میبینیم؟»
بلکه باید بدانیم: «این عیب در کدام مرحله و با کدام مکانیسم ایجاد شده است؟»
همین تفاوت، مرز میان حدسزدن و عیبیابی مهندسی در تولید پریفرم و بطری PET است.